
This comprehensive analysis examines the fundamental principles and practical implementations of casting coatings within modern foundry operations. As indispensable auxiliary materials, casting coatings form colloidal suspensions applied uniformly onto mold or core surfaces, creating protective barriers against metal penetration during the casting process. Their evolution has expanded functionality beyond traditional defect prevention to active quality enhancement mechanisms.
1. Composition of Casting Coatings
Casting coatings constitute complex colloidal systems comprising five essential components:
| Component | Function | Representative Materials |
|---|---|---|
| Refractory Aggregates | Foundation layer resisting thermal stress | Zircon flour (steel), graphite (iron), talc (non-ferrous) |
| Carrier Liquids | Suspension medium | Water (aqueous), ethanol/methanol/isopropanol (alcohol-based) |
| Suspension Agents | Prevent sedimentation & excessive penetration | Bentonite (aqueous), organic bentonite (alcohol-based) |
| Binders | Enhance adhesion & coating strength | PVA (aqueous), phenolic resin (alcohol-based) |
| Additives | Modify specific properties | Surfactants (wettability), defoamers (bubble suppression) |
The selection ratio follows the generalized formulation equation:
$$C_c = k \left( \frac{\rho_a V_a}{\rho_l V_l} \right) \times \eta_s^{0.5} + \beta B$$
Where $C_c$ = coating consistency, $\rho_a$/$\rho_l$ = aggregate/liquid densities, $V_a$/$V_l$ = volume fractions, $\eta_s$ = suspension viscosity, $B$ = binder concentration, and $k$, $\beta$ = material constants.
2. Functional Mechanisms and Classification
Primary functions within the casting process include:
- Preventing mechanical/chemical penetration: $$P_m = \frac{\gamma_{lv} \cos\theta}{\sqrt{\pi d_p}} \leq \sigma_y$$ where $P_m$ = metal penetration pressure, $\gamma_{lv}$ = liquid-vapor surface tension, $\theta$ = contact angle, $d_p$ = pore diameter, $\sigma_y$ = coating yield strength
- Reducing surface roughness by 40-60% versus uncoated molds
- Thermal regulation through controlled heat transfer: $$q” = h(T_m – T_c) + \epsilon\sigma(T_m^4 – T_c^4)$$ with $h$ = convective coefficient, $\epsilon$ = emissivity, $\sigma$ = Stefan-Boltzmann constant
Classification schemes encompass:
| Classification Basis | Categories | Critical Parameters |
|---|---|---|
| Carrier Liquid | Water-based, Alcohol-based | Drying time, VOC emissions |
| Drying Mechanism | Fast-drying, Air-drying, Bake-dried | Curing energy, Throughput |
| Application Method | Dip, Spray, Brush, Flow | Coating thickness uniformity |
| Refractory Material | Graphite, Zircon, Olivine | Thermal stability (>1600°C) |
3. Performance Characterization
Critical metrics governing casting process outcomes:
| Property | Standard Test | Acceptance Range | Impact on Casting |
|---|---|---|---|
| Suspension Stability | 24h sedimentation | <5% layer separation | Coating uniformity |
| Viscosity | Rotational viscometer | 30-120 cP (dip coating) | Application quality |
| Permeability | Standard sand sample | 2-15 (gas permeability) | Gas defect formation |
| Gas Evolution | 850°C thermal analysis | <18 ml/g | Blowhole prevention |
| Cracking Resistance | 1200°C thermal shock | Class 1 (no cracks) | Metal penetration |
Moisture absorption critical for water-based systems:
$$W_a = \frac{m_h – m_0}{m_0} \times 100\%$$
Where $W_a$ = absorption percentage, $m_0$ = initial mass, $m_h$ = mass at humidity equilibrium. Values exceeding 2.5% necessitate reformulation.
4. Defect Correlation Analysis
Coating properties directly influence defect formation probabilities:
$$P_d = 1 – e^{-\lambda t_c} \left( \frac{\delta}{\delta_{crit}} \right)^{-k}$$
Where $P_d$ = defect probability, $\lambda$ = material constant, $t_c$ = contact time, $\delta$ = coating thickness, $\delta_{crit}$ = critical thickness. Dominant failure modes:
| Defect Type | Coating Deficiency | Corrective Action |
|---|---|---|
| Burn-on/Penetration | Inadequate refractoriness Thickness < 0.3mm |
Aggregate upgrade Double coating |
| Subsurface Porosity | Gas evolution >25ml/g Moisture >3% |
Binder reduction Extended drying |
| Surface Roughness | Particle size >45μm Viscosity mismatch |
Additional milling Carrier adjustment |
| Brush Marks | Thixotropy index <3.5 Flow time >120s |
Rheology modifiers |
5. Application Methodologies
Optimization parameters for casting process integration:
| Technique | Throughput | Thickness Control | Limitations |
|---|---|---|---|
| Brushing | Low (manual) | ±0.2mm | Labor-intensive |
| Dipping | High (automated) | ±0.1mm | Drainage critical |
| Spraying | Medium | ±0.3mm | Overspray losses |
| Flow Coating | Very High | ±0.15mm | Flat surfaces only |
Dipping process optimization follows hydrodynamic principles:
$$t_d = \frac{\eta}{\rho g \delta} \ln \left( \frac{h_0}{h_f} \right)$$
Where $t_d$ = drainage time, $\eta$ = viscosity, $\rho$ = density, $g$ = gravity, $\delta$ = coating thickness, $h_0$/$h_f$ = initial/final film heights.
6. Industrial Implementation Cases
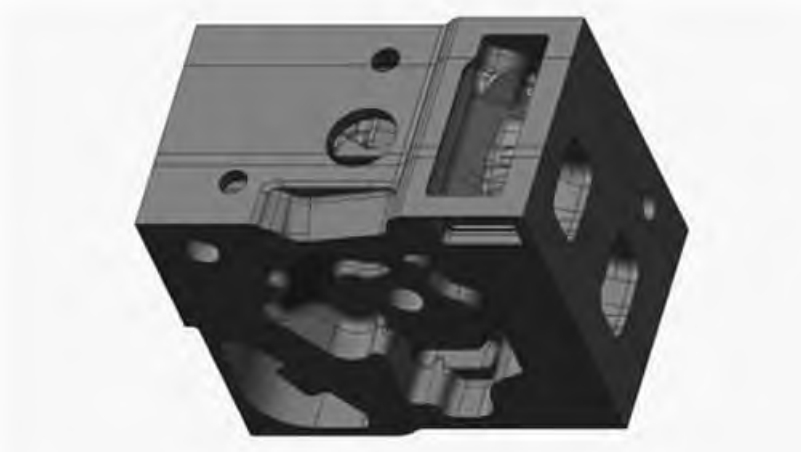
Engine block/head production demonstrated Corefon M590A coating eliminating internal cavity burn-on defects in water jacket cores. Key performance metrics:
- Penetration resistance: Withstood 1550°C iron contact for >180s
- Thermal insulation: Reduced sand core surface temperature by 120°C
- Surface enhancement: Achieved Ra < 12.5μm in confined passages
Turbine housing castings utilizing Z889CH coating exhibited enhanced surface integrity:
- Dimensional stability: Maintained ±0.8mm tolerance at 1620°C pouring
- Surface quality: Achieved consistent Ra 6.3-12.5μm in gas flow paths
- Defect reduction: Eliminated slag inclusion and veining defects
7. Emerging Technological Frontiers
Innovation vectors transforming the casting process:
Water-Based Advancements: Microwave-assisted drying protocols reducing energy consumption by 65% versus conventional ovens while enhancing bond strength:
$$P_m = \frac{f \epsilon” E^2}{2\rho C_p}$$
Where $P_m$ = microwave power density, $f$ = frequency, $\epsilon”$ = dielectric loss factor, $E$ = field strength, $\rho$ = density, $C_p$ = heat capacity.
Non-occupying Transfer Coatings: Revolutionary approach applying coatings directly onto pattern surfaces before molding, enabling precision unachievable with traditional methods. Critical adhesion parameters:
$$\sigma_a > \sigma_c + \frac{E_c \alpha_c \Delta T}{1-\nu_c}$$
Where $\sigma_a$ = adhesive strength, $\sigma_c$ = cohesive strength, $E_c$ = elastic modulus, $\alpha_c$ = CTE, $\Delta T$ = temperature differential, $\nu_c$ = Poisson’s ratio.
Additive Manufacturing Integration: Specialized coatings for 3D-printed sand molds requiring enhanced hot strength and reduced gas evolution. Performance benchmarks include:
- Binder pyrolysis temperature >400°C
- Thermal expansion coefficient matching silica sand (12×10-6/K)
- Gas evolution <12 ml/g below 600°C
The continuous evolution of coating technologies remains pivotal for advancing casting quality, economic efficiency, and environmental sustainability across industrial manufacturing sectors.